Un relais clique sur le banc, mais la vanne câblée à sa sortie reste fermée. La vanne a-t-elle reçu l'alimentation ? Une mesure de tension aux bornes de la charge connectée vous en dira plus que le bruit du relais.
Si vous envoyez un contrôleur 24 V ou un module d'E/S déporté en assemblage, définissez ce que signifie “ testé fonctionnellement ” avant de passer la commande pilote. Demandez à l'assembleur de piloter chaque entrée spécifiée sur sa borne terrain, de lire le canal dans le firmware et de mesurer chaque sortie sous une charge convenue. Le plan de test doit préciser quelles cartes reçoivent chaque vérification, ce qui compte comme un succès et quels résultats vous recevrez.
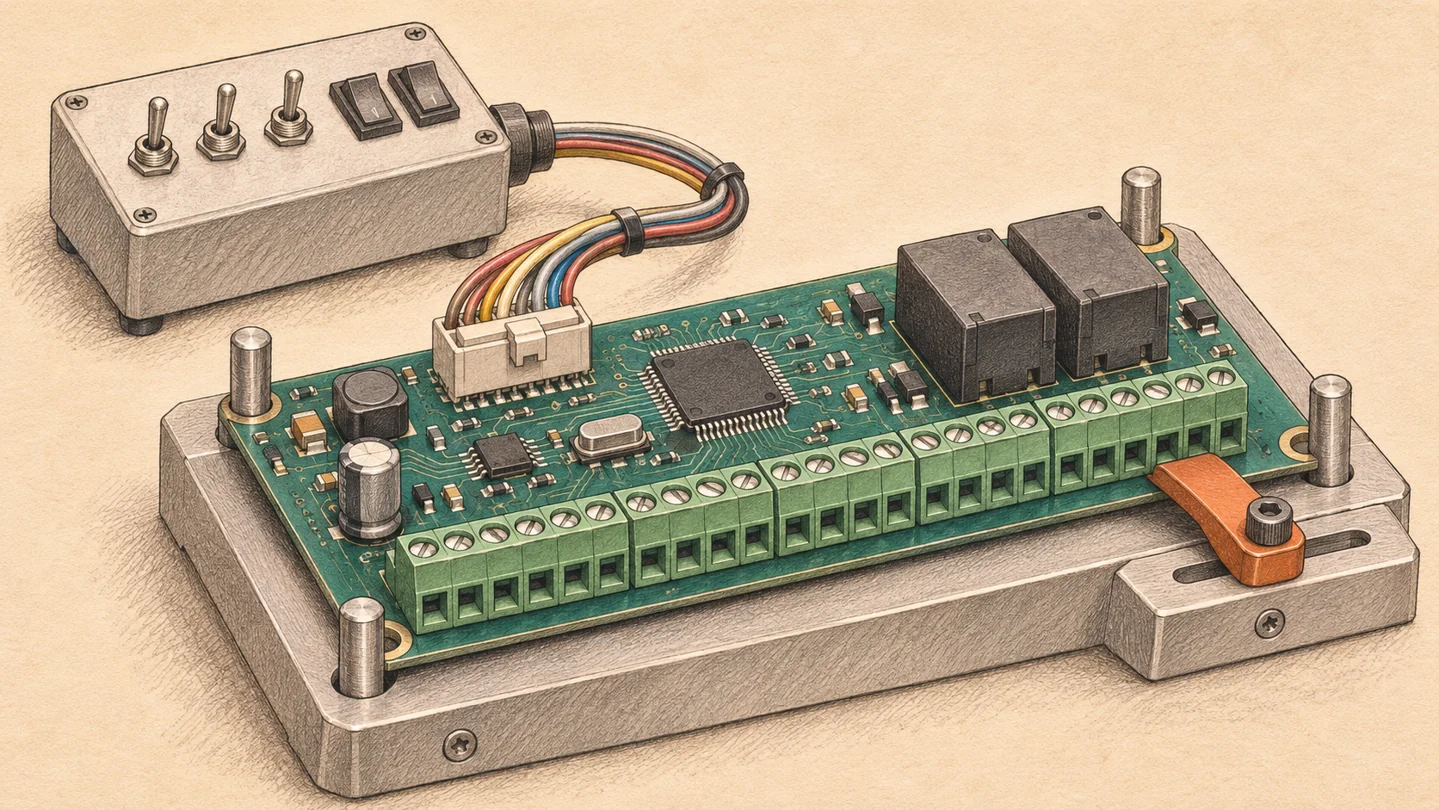
Ce montage connecte la carte à un simulateur d'entrées. La commutation d'un canal à la fois aide à révéler les entrées inversées.
Commencez par le schéma de câblage des capteurs
Considérez une machine d'emballage avec deux capteurs photoélectriques. L'un détecte un carton à l'entrée. L'autre confirme que le carton a atteint la station de scellage. Si le faisceau ou le firmware mappe les deux signaux sur les mauvais canaux, le contrôleur peut démarrer normalement et les deux LED indicatrices peuvent s'allumer. Un test qui active toutes les entrées simultanément peut manquer l'inversion.
Fournissez à l'assembleur un dessin de connecteur indiquant la direction de vue, les numéros de broches, la borne commune et le canal logiciel. Identifiez le type de sortie du capteur. Un capteur PNP fournit du courant à l'entrée. Un capteur NPN absorbe du courant depuis celle-ci. Le montage doit reproduire la configuration de câblage prise en charge par votre carte.
Rédigez une ligne de test qu'un opérateur peut répéter
Supposons qu'un dessin de carte affecte la broche 2 de J3 à DI2, et que sa spécification de test exige un signal ON à 24 V, un signal OFF à 0 V et une limite de réponse de 20 ms. Commencez avec toutes les entrées OFF. Appliquez 24 V entre J3-2 et sa commune spécifiée. DI2 doit lire ON dans les 20 ms tandis que DI1 et DI3 restent OFF. Revenez à 0 V et vérifiez que DI2 se désactive dans les 20 ms. Répétez pour chaque canal.
Ces valeurs illustrent une seule carte. Si le produit doit reconnaître un capteur aux limites de ses plages ON et OFF spécifiées, incluez ces points de test dans le plan pilote. Sélectionnez les limites à partir de la spécification de carte publiée. Pour un exemple de la façon dont le circuit d'entrée affecte les seuils et le câblage, voir la fiche technique Texas Instruments ISO1212.
Que doit faire une sortie relais sous charge ?
Pour un contrôleur qui actionne une vanne 24 V DC, identifiez la commune du relais, le contact utilisé, l'alimentation externe et la bobine de la vanne. Sur une sortie à contact sec, les contacts commutent un circuit séparé. Un montage qui ne fait qu'écouter un clic laisse ce circuit non testé.
Spécifiez la charge de test approuvée, le raccordement et le point de mesure. Par exemple, commandez la sortie ON et mesurez la tension aux bornes de la charge du montage. Commandez-la OFF et vérifiez l'état relâché. Si la charge terrain est inductive, documentez le dispositif de suppression. Une résistance peut constituer une charge de production répétable une fois que l'ingénierie a établi quels défauts elle détecte. Pour un relais MY2, OMRON indique 5 A à 24 VDC pour une charge résistive et 2 A pour la charge inductive spécifiée avec une constante de temps de 7 ms. Vérifiez les données du relais exact sur votre carte. Voir l'explication d'OMRON sur les caractéristiques de charge des relais.
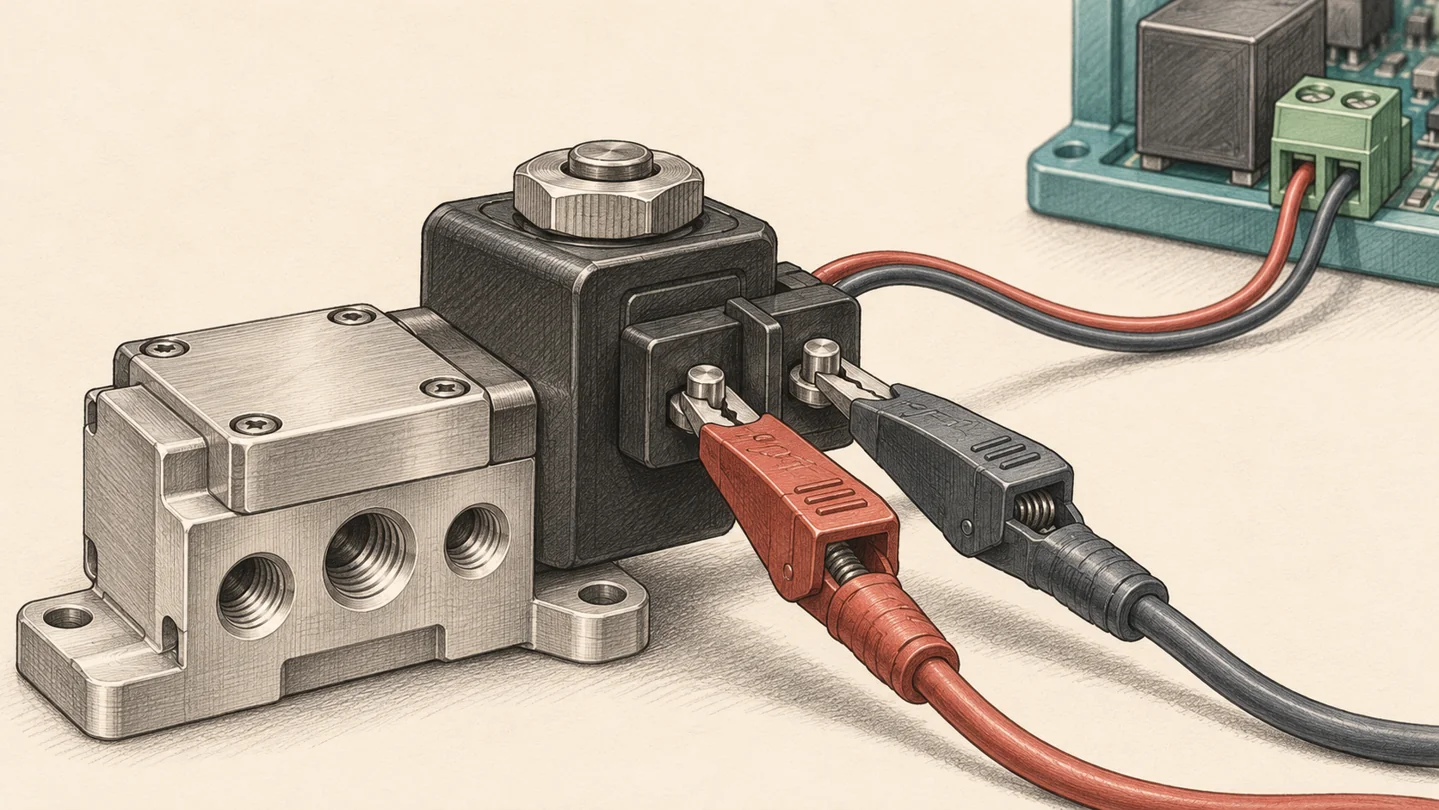
Les pinces de test mesurent la tension aux bornes de la bobine de la vanne pendant qu'elle est connectée. Enregistrez les relevés avec le relais commandé ON et OFF.
Une liste de contrôle de test fonctionnel pour une carte d'E/S 24 V
Utilisez les lignes qui correspondent au produit. Ajoutez les numéros de broches, les limites avec unités, la fréquence de test et l'enregistrement requis pour chaque ligne avant d'envoyer le plan pour devis.
| Fonction | Ce que fait le montage | Ce qui compte comme un succès |
|---|---|---|
| Alimentation et démarrage | Appliquez l'alimentation spécifiée et démarrez le firmware publié. | Le courant et le temps de démarrage se situent dans les fenêtres approuvées. Les sorties atteignent l'état de démarrage défini. |
| Entrées numériques | Pilotez un canal à la fois via son connecteur terrain. | Le bit de registre visé change et s'efface dans les délais. Les autres bits surveillés conservent leurs états attendus. |
| Sorties relais | Commandez une sortie à la fois avec la charge approuvée connectée. | La charge visée voit les valeurs ON et OFF spécifiées. Les sorties adjacentes restent dans l'état requis. |
| Communications, si présentes | Pour une conception Modbus RTU, envoyez une requête définie via le connecteur RS-485 externe. | L'appareil visé répond avec la valeur de registre attendue dans le délai spécifié. |
L'inspection optique automatisée (AOI) peut signaler les défauts de placement et de soudure visibles. Un test fonctionnel sous tension exerce les chemins d'entrée, de firmware et de sortie couverts par sa procédure. VOSNOR décrit ces méthodes sur sa page de test et d'inspection PCBA.
Quelles vérifications appartiennent à la construction pilote ?
Utilisez le pilote pour prouver que le montage peut détecter une carte défectueuse. En plus d'un échantillon connu comme bon, utilisez une simulation de défaut approuvée, comme l'ouverture d'un fil d'entrée dans le faisceau de test. Si la station rapporte toujours PASS, corrigez le test avant de libérer le lot. Conservez ensemble le dessin du montage approuvé, le script de test et la révision du firmware.
Un pilote peut aussi répondre à une question qui ralentirait chaque unité sur la ligne. Pour la machine d'emballage, l'ingénierie pourrait valider la commutation avec la vanne et le faisceau réels aux limites d'alimentation spécifiées. La commande répétée peut ensuite utiliser une charge de montage convenue à l'alimentation nominale pour chaque carte. Enregistrez quelles conditions ont été validées sur les échantillons pilotes et lesquelles sont vérifiées sur chaque unité expédiée.
Comment comparer deux devis d'assemblage de PCB
Demandez à chaque fournisseur de séparer les coûts ponctuels de montage et de logiciel des coûts de programmation et de main-d'œuvre de test par carte. Vérifiez ensuite quels canaux le devis couvre, quelle charge le montage utilise, combien de cartes seront testées et quels résultats vous recevrez. Deux devis peuvent tous deux indiquer “ test fonctionnel inclus ” alors que l'un couvre le démarrage et l'autre exerce chaque canal d'E/S.
Par exemple, un montage réutilisable hypothétique de 600 $ ajoute 6 $ par carte sur une commande de 100 cartes. Sur 1 000 cartes de la même révision, il ajoute 0,60 $ par carte avant la main-d'œuvre de test ou la maintenance. Confirmez qui possède le montage, où il sera stocké et qui approuve les modifications lorsque le connecteur ou le firmware est révisé.
Ce qu'il faut envoyer avec votre demande de devis
Envoyez la nomenclature avec les numéros de pièce fabricant approuvés, les fichiers de fabrication et de placement de PCB, le dessin d'assemblage, les quantités pilotes et de série, ainsi que les dates cibles. Pour les tests de cartes de contrôle industriel, incluez la carte des broches, la version du firmware, les instructions de programmation, les limites de test et une description de la charge. Signalez tout élément manquant et nommez la personne qui peut l'approuver.
Exemple de formulation pour une demande de devis. “ Veuillez chiffrer séparément les lots pilotes et les lots de série. Incluez la programmation et un test fonctionnel sur chaque unité. Exercez chaque entrée numérique et chaque sortie relais listées dans notre carte des broches en utilisant les charges et les limites de la procédure ci-jointe. Présentez séparément les coûts ponctuels du montage d'essai et les coûts de test par carte, et fournissez un exemple de fichier de résultats pour approbation. ”
Demandez un exemple d'enregistrement de test avant de passer la commande de série. Un enregistrement utile relie l'ID de la carte ou du lot au firmware et à la révision du test, nomme le canal défaillant et conserve le résultat d'origine à côté de toute réparation et de tout retest approuvés. Convenez si l'expédition nécessite des relevés individuels ou un résumé de lot.
Si vous vous approvisionnez en une carte contrôleur ou d'E/S distantes, partagez la carte des broches, les quantités prévues et les exigences de test disponibles avec VOSNOR. Nous pouvons examiner l'assemblage, la programmation et la couverture de test par rapport à votre conception. Demander une revue d'assemblage de PCB de contrôle industriel.